Resumen ejecutivo
En la fabricación de torres de transmisión para proyectos EPC globales, el agrietamiento por flexión del acero Q355B sigue siendo una de las disputas de calidad más polémicas entre proveedores y contratistas. Sin embargo, la causa raíz rara vez es un defecto material; más bien, surge de una desalineación fundamental entre lo que los diseñadores esperan que signifique "cumplimiento de flexión" y lo que realmente garantiza el estándar GB/T1591-2018. En Winture, nos hemos enfrentado a este desafío en proyectos de Medio Oriente e India, y hemos desarrollado un marco basado en datos para resolver dichas disputas de manera sistemática.
Este artículo decodifica la realidad metalúrgica de la fabricación de acero en ángulo Q355B, explica por qué se produce el agrietamiento por flexión y proporciona a los equipos de EPC una metodología práctica de resolución de problemas para distinguir entre defectos de materiales, descuidos de diseño y errores de fabricación.
Sección 1: ¿Qué significa realmente "cumplimiento de flexión"?
La idea errónea de la industria
Muchos equipos de adquisiciones de EPC operan bajo una suposición peligrosa: "Si el certificado de prueba de la fábrica dice 'conforme a flexión', entonces mi diseño puede doblar el acero en cualquier radio y ángulo sin agrietarse".
Este es un malentendido crítico.
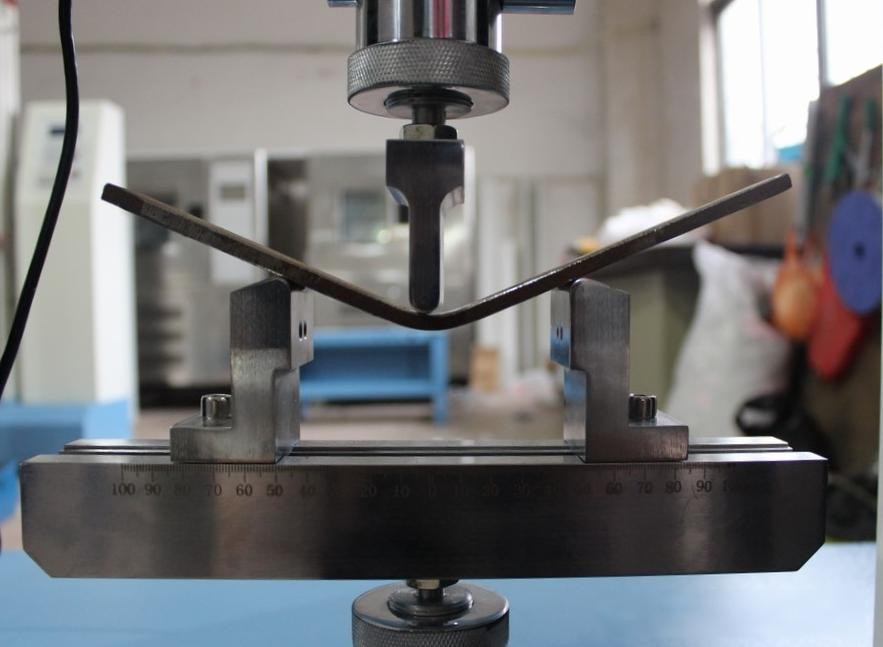
En ciencia de materiales e ingeniería de estándares, el "cumplimiento de la flexión" no es una garantía general. Es el resultado de una prueba altamente específica realizada en condiciones controladas con precisión. El estándar GB/T1591-2018 (Acero estructural de baja aleación y alta resistencia) y su método de referencia GB/T232 (Método de prueba de flexión de material metálico) definen exactamente cuatro condiciones que deben cumplirse simultáneamente para una pasada de flexión:
|
Orientación de la muestra
|
Prueba de curvatura de 180°
D—Diámetro del punzón doblador, a—Espesor o diámetro de la muestra
|
|
Espesor o diámetro nominal / mm
|
|
≤ 16
|
> 16 ~ 100
|
|
Para placas y tiras de acero con un ancho nominal no inferior a 600 mm, se tomarán muestras transversales para los ensayos de tracción; Se tomarán muestras longitudinales para ensayos de tracción de otros productos de acero.
|
re = 2a
|
re = 3a
|
Condición 1: Dirección de la muestra (muestreo transversal)
Las propiedades de flexión del acero Q355B exhiben anisotropía: las propiedades mecánicas difieren según la dirección relativa a la dirección de laminado. La norma exige un muestreo transversal, lo que significa que la muestra de prueba se corta perpendicular a la dirección de rodamiento de la bobina. Esta es la dirección más estricta y garantiza que el cumplimiento de flexión informado refleje los peores escenarios del mundo real.
Cuando se dobla un miembro de la torre paralelamente a la dirección de laminación, se opera en la dirección "longitudinal", que a menudo exhibe una ductilidad superior en comparación con la dirección transversal probada en el certificado del laminador. Sin embargo, algunos diseños de fabricación requieren inadvertidamente curvaturas perpendiculares a las direcciones óptimas, lo que aumenta significativamente el riesgo de agrietamiento.
Condición 2: Ángulo de flexión: 180 grados (plegado completo)
El estándar requiere una curva completa de 180 grados, donde la muestra se pliega plana contra sí misma. Cuanto mayor sea el ángulo de flexión, mayor será la tensión de tracción en la superficie exterior de la flexión. Una curva de 90 grados crea mucha menos tensión que una de 180 grados.
Si el diseño de su torre de transmisión requiere una curva de 180 grados en un radio menor que el que especifica el estándar, inmediatamente está excediendo el límite de rendimiento garantizado.
Condición 3: Diámetro del punzón de flexión: la variable que se pasa por alto
Aquí es donde se originan la mayoría de los errores de diseño. La norma especifica que el diámetro del punzón doblador debe ser D = 2a, donde "a" es el espesor de la muestra.
Por ejemplo, para una placa de acero Q355B de 3 mm de espesor, el diámetro del punzón debe ser de 6 mm. Este diámetro del punzón se correlaciona directamente con el radio de curvatura mínimo (R) que el material puede tolerar. Si su plano de fabricación especifica un ángulo R que se traduce en un diámetro de curvatura de 4 mm en una placa de 3 mm, le está pidiendo al acero que funcione más allá de su capacidad garantizada.
Punto crítico: Muchos equipos de diseño calculan los radios de curvatura sin hacer referencia cruzada al requisito de diámetro del punzón GB/T1591-2018, lo que crea una discrepancia en las especificaciones que garantiza el fallo.
Condición 4: Criterios de aceptación: "Sin grietas visibles"
El criterio estándar de aprobación/rechazo es sencillo: la superficie exterior de la muestra doblada no debe mostrar macrofisuras visibles a simple vista. Sin embargo, esto no significa que no haya microfisuras ni daños incipientes; sólo que las macrofisuras aún no se han propagado a la visibilidad.
Sección 2: El mecanismo metalúrgico del agrietamiento por flexión
Distribución de deformaciones en flexión frente a estampado
A diferencia del estampado (que aplica presión hidrostática), la flexión crea una distribución de tensión altamente asimétrica:
superficie interior
superficie exterior
- experimenta tensión de tracción (tensión).
A medida que la superficie exterior se estira más allá de su alargamiento máximo (A5%), el metal pierde su capacidad de redistribuir la tensión. En cambio, la concentración de tensiones localizadas desencadena una fractura dúctil y el inicio de grietas.
El papel de la rigurosidad y la microestructura de la inclusión
La resistencia a la flexión del acero Q355B depende fundamentalmente de:
Morfología de las inclusiones: las inclusiones no metálicas (óxidos, sulfuros) actúan como sitios de nucleación de grietas cuando el acero se deforma.
Estructura de grano: El acero de grano grueso presenta una ductilidad transversal más baja.
Esfuerzos residuales: el trabajo en frío, la soldadura o el tratamiento térmico inadecuado pueden introducir tensiones internas que reducen el margen de deformación restante.
Cuando se combina un acero marginalmente incluido con un radio de curvatura menor que las garantías estándar, el agrietamiento se vuelve matemáticamente inevitable.
Por qué el radio de curvatura es más importante de lo que la mayoría piensa
Una reducción del 50 % en el radio de curvatura no da como resultado una reducción del 50 % en la deformación de la superficie exterior. Debido al perfil de deformación no lineal en la flexión, reducir a la mitad el radio puede aumentar la deformación de tracción de la superficie exterior en un 100% o más. Esta es la razón por la que los equipos de diseño [de acero en ángulo de torre de transmisión] deben tratar los radios de curvatura con rigor de ingeniería, no con una aproximación casual.
Sección 3: Marco de asignación de responsabilidades: una guía práctica para la resolución de problemas
Cuando se producen grietas por flexión en el acero Q355B en el sitio, la cadena de responsabilidad generalmente involucra tres puntos de falla potenciales: defecto del material, error de diseño o falla del proceso de fabricación. Winture ha desarrollado un método de diagnóstico sistemático utilizado en todos los proyectos EPC de Oriente Medio:
Paso 1: Revisión de diseño y dibujo. Antes de culpar al material, audite el diseño. Haga una referencia cruzada de su plano de fabricación con los requisitos GB/T1591-2018:
Especificación del ángulo de flexión:
- ¿Su diseño requiere pliegues de 180 grados o puede tolerar giros de 90 grados?
Cálculo del radio de curvatura:
- ¿El ángulo R, cuando se convierte al equivalente del diámetro del punzón, excede 2 veces el espesor de la placa?
Dirección de muestreo:
- ¿Las curvas fabricadas correrán perpendiculares a la dirección de rodadura (más seguras) o paralelas (más riesgosas)?
Ejemplo de señal de alerta: un diseño que especifica una curvatura de 180 grados a R=1,5 mm en una placa de acero Q355B de 3 mm no cumple inherentemente con GB/T1591-2018 (que garantiza curvaturas de 180 grados solo a R≥6 mm). Este es un error de diseño, no un defecto material. La solución requiere:
- Aumentando el radio de curvatura,
- Cambiando el ángulo a 90 grados,
- Actualizar a un acero de mayor calidad (Q420, Q460 o un grado que contenga níquel), o
- Aplicar precalentamiento durante la fabricación.
Asignación de responsabilidad: Error de diseño = El equipo de diseño debe revisar la especificación o absorber el costo de actualización del material.
Paso 2: Nueva prueba de terceros (laboratorio certificado CNAS)
Después de confirmar que el diseño es sólido, el objeto real debe volver a probarse según las condiciones GB/T1591-2018 :
- Laboratorio independiente certificado por CNAS (Servicio Nacional de Acreditación para la Evaluación de la Conformidad de China).
- Muestreo transversal de la bobina real.
- Curva completa de 180 grados con un diámetro de punzón de 2 veces de espesor.
Interpretación:
Pases de repetición de prueba:
- El material cumple. El agrietamiento se debe al diseño (curvas demasiado grandes) o a la fabricación (técnica deficiente).
El proveedor no asume ninguna responsabilidad.
La nueva prueba falla:
- El material tiene una ductilidad transversal inferior.
El proveedor inicia un reclamo de calidad. Las causas fundamentales pueden incluir acero sucio, grano grueso o agrupaciones de inclusiones durante el ciclo de calor del molino.
Esta nueva prueba es el "disyuntor" basado en datos que elimina el 80% de las disputas entre proveedores y clientes.
Paso 3: Optimización del proceso de fabricación
Incluso el doblado de acero que cumple con la norma Q355B puede fallar si el proceso de fabricación es defectuoso:
Control de la tasa de deformación: reduzca la velocidad de flexión. La deformación rápida puede provocar microfisuras en materiales marginales.
Lubricación: Reduzca la fricción entre el punzón y la superficie de acero utilizando lubricantes adecuados (por ejemplo, aceite mineral o pasta de disulfuro de molibdeno). La fricción concentra la tensión en la superficie exterior, exacerbando el riesgo de agrietamiento.
Dirección de flexión en relación con el laminado: lo ideal es orientar la línea de flexión perpendicular a la dirección de laminado de la bobina. El laminado imparte una estructura de grano direccional; doblar contra la fibra (es decir, paralelo al laminado) reduce la ductilidad transversal en un 20-30%.
Precalentamiento para casos marginales: para ángulos o radios que se encuentran en el borde del cumplimiento, considere precalentar el acero a 150-250 °C. Esto mejora la ductilidad local sin transformación de fase.
Tolerancia realista a los residuos: la fabricación industrial produce inherentemente chatarra. Una tasa de pérdida del 3 al 5 % durante el doblado es normal y debe tenerse en cuenta en las estimaciones de costos. Intentar lograr cero desperdicio empujando materiales marginales a menudo crea defectos en cascada.
Sección 4: Modelo de soporte EPC de Winture
En Winture, reconocemos que los desafíos del doblado de acero Q355B no son incidentes aislados, sino brechas de comunicación sistémicas entre el diseño y la fabricación. Apoyamos a los contratistas EPC globales a través de:
- Revisión técnica previa a la fabricación: antes de realizar el pedido, nuestro equipo de ingeniería audita los dibujos del cliente según los estándares [GB/T1591-2018] e ISO. Señalamos combinaciones de ángulos y radios de curvatura de alto riesgo y recomendamos de forma proactiva modificaciones de diseño o mejoras de materiales.
- Protocolos de fabricación personalizados: para proyectos exigentes de Oriente Medio con cronogramas ajustados, Winture ofrece:
- Simulación de precalentamiento: pruebas de laboratorio para validar que nuestra temperatura de precalentamiento propuesta mejora de forma segura la tolerancia del radio de curvatura sin degradación del material.
- Documentación del proceso: Trazabilidad total de los parámetros de plegado (temperatura, velocidad, diámetro del punzón, lubricante) para cada componente crítico.
- Monitoreo de deformación en tiempo real: para miembros de torres de gran tamaño, empleamos extensometría óptica durante las pruebas de flexión para confirmar que la deformación de la superficie exterior permanece dentro de límites seguros.
- Marco de garantía y responsabilidad: la garantía del material de Winture cubre el cumplimiento de GB/T1591-2018. Si un diseño funciona dentro de los parámetros estándar y aún se producen grietas, realizamos una nueva prueba por parte de un tercero. Si una nueva prueba confirma un incumplimiento material, le proporcionaremos un reembolso completo o un reemplazo. Esta transparencia genera confianza con los socios de EPC.
Sección 5: Perspectivas estratégicas de la cadena de suministro
El mercado moderno de EPC enfrenta una paradoja: la adquisición de menor costo entra en conflicto con la excelencia técnica.
En la era del comercio de acero con un margen del 3-5%, muchos proveedores se ven incentivados a:
- Acepte especificaciones de diseño demasiado agresivas sin retroceso
- Suministrar material de cumplimiento marginal para alcanzar objetivos de precios agresivos.
- Deferir la responsabilidad por fallas de fabricación al contratista.
Esto crea una "carrera hacia el fondo" que, en última instancia, perjudica el margen de ganancias del contratista EPC y el cronograma del proyecto.
Alternativa profesional: los equipos de EPC deben ver al proveedor de acero no simplemente como un proveedor de productos básicos, sino también como un socio técnico en su cadena de suministro.
Consulta de diseño:
- Un proveedor profesional debería poder decir: "Esta especificación de ángulo R está fuera de las garantías [GB/T1591-2018] para Q355B. Recomendamos aumentar R en 2 mm o actualizar a Q420".
Costeo transparente:
- Separe el "costo del material" del "costo del servicio de fabricación y optimización del diseño". Esto alienta a los proveedores a invertir en la excelencia de los procesos en lugar de perseguir carreras no rentables de ofertas bajas.
Responsabilidad mutua:
- El proveedor garantiza el cumplimiento material; el fabricante garantiza la calidad del proceso; El equipo EPC garantiza el rigor del diseño. Compartir datos. Resuelva las disputas con pruebas, no con culpas.
Conclusión:
- El agrietamiento por flexión del acero Q355B es un problema que tiene solución, no un modo de falla inevitable. La solución requiere que:
- Los equipos de diseño comprenden las garantías de flexión [GB/T1591-2018] y respetan los límites físicos de cada grado de material.
- Los proveedores realizan nuevas pruebas independientes cuando surgen disputas, utilizando laboratorios certificados por CNAS para establecer la verdad sobre el terreno.
- Los fabricantes optimizan sus procesos de plegado (lubricación, velocidad, dirección y precalentamiento) en lugar de forzar materiales marginales.
- Los equipos de EPC invierten en asociaciones profesionales de la cadena de suministro en lugar de enfrentar a los proveedores entre sí en interminables guerras de precios.
En Winture, hemos implementado este marco en más de 50 proyectos de torres de transmisión en Medio Oriente e India. El resultado: 99,2 % de rendimiento de plegado en la primera pasada, cero retrabajos en campo debido a defectos de material y sólidas relaciones con socios de EPC basadas en la credibilidad técnica, no en juegos de reducción de costos.
Su próximo proyecto de torre de transmisión merece un proveedor que comprenda sus desafíos y tenga los datos para respaldarlo.
¿El diseño de su torre está superando los límites de su material? Descargue la "Lista de verificación de revisión de diseño" gratuita de Winture o programe una auditoría técnica de prefabricación con nuestro equipo de ingeniería.