Somos el laboratorio

Laboratorio interno con certificación ISO.

Cada lote de producción se prueba antes del envío.

Todos los informes de prueba se suministran de serie, no bajo pedido

Inicio / Capacidades / Laboratorio certificado por ISO

Laboratorio certificado por ISO

Existe una diferencia fundamental entre una fábrica que utiliza pruebas de terceros y una que opera su propio laboratorio.

Cuando las pruebas se subcontratan, los resultados llegan días después de la producción, el muestreo está limitado por el costo y la fábrica no tiene visibilidad directa de lo que significan los datos para el lote específico en producción. Cuando el laboratorio es interno, cada lote se puede probar antes de que comience la siguiente etapa de producción, y el equipo de control de calidad, la planta de producción y el cliente operan con los mismos datos.

El laboratorio con certificación ISO de Winture cuenta con técnicos de laboratorio de tiempo completo, opera continuamente junto con nuestras líneas de producción y prueba cada lote de materia prima entrante y cada lote de producto terminado antes de la aprobación de salida.

Los informes de prueba generados aquí son los mismos documentos que se proporcionan a los clientes con cada entrega.

01

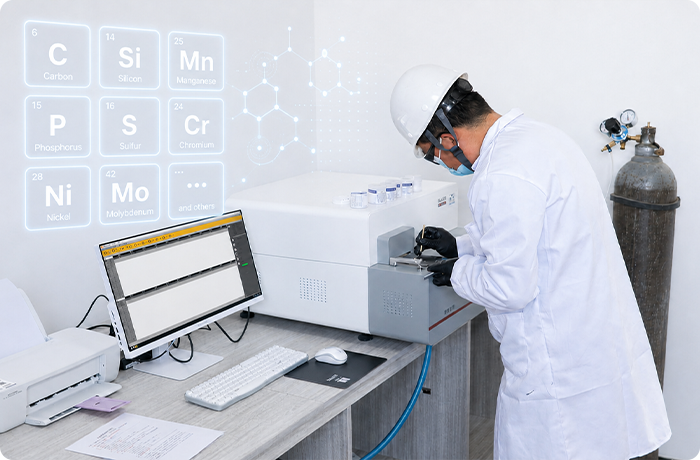
Espectrómetro de emisión óptica OES: análisis de composición química

El espectrómetro OES es la herramienta principal para verificar que el acero entrante coincida con su grado declarado. Una pequeña muestra de superficie se excita mediante una chispa eléctrica y el espectro emitido identifica la concentración de cada elemento de aleación simultáneamente: carbono (C), silicio (Si), manganeso (Mn), fósforo (P), azufre (S), cromo (Cr), níquel (Ni)molibdeno (Mo) y otros.

Por qué esto es importante:

Una bobina etiquetada como Q355B con un contenido de carbono fuera de las especificaciones no alcanzará un límite elástico de 355 MPa en condiciones de producción. Un lote de acero en ángulo con elevado contenido de azufre provoca riesgo de fractura frágil a baja temperatura. El análisis OES detecta ambos problemas antes de que el material ingrese a nuestra línea de producción, no después de una falla estructural en el sitio del proyecto.

Salida de prueba:

Informe completo de composición elemental, comparación con los límites de especificación de grado, estado de aprobación/reprobación. Proporcionado al cliente como parte de la documentación IQC.

02

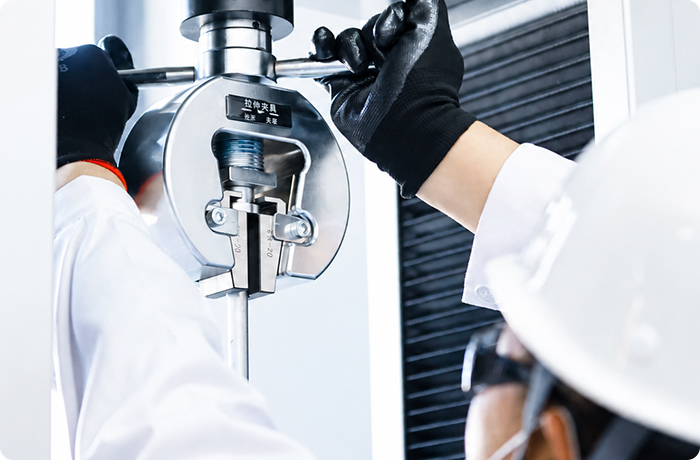
Máquina de prueba universal: prueba de propiedades mecánicas

La máquina de prueba universal aplica una carga de tracción controlada a un corte de cupón estandarizado del lote de producción real. Mide y registra la curva tensión-deformación completa, a partir de la cual se calcula el límite elástico, la resistencia a la tracción y el alargamiento en el momento de la fractura.

Parámetros medidos:

Límite elástico (ReH o Rp0,2, MPa)

Resistencia a la tracción (Rm, MPa)

Alargamiento a la fractura (A%, según ISO 6892-1 / ASTM E8M)

Por qué esto es importante: 

Un pilote solar que no cumpla con el límite elástico Q355B se deformará bajo la carga del viento antes de alcanzar la carga de diseño. Un miembro de la pata de la torre que no alcanza la resistencia a la tracción ASTM A572 Gr.50 crea un margen de seguridad indefinido en el análisis estructural. Las pruebas mecánicas son la confirmación directa de que el material funcionará según lo diseñado.

Salida de prueba: 

Curva tensión-deformación, valores medidos de Rp0,2 / Rm / A%, comparación con la especificación, pasa/falla. Provisto de documentación IQC.

03

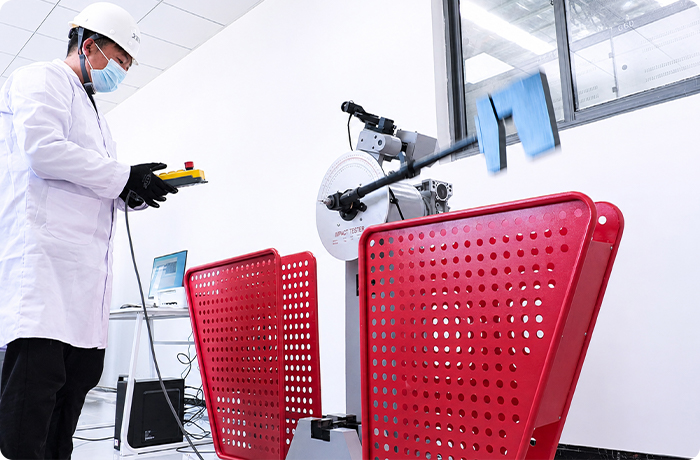
Máquina de prueba de impacto (Charpy): tenacidad a baja temperatura

La prueba de impacto Charpy mide la energía absorbida cuando una muestra estandarizada con muescas se fractura bajo un golpe repentino. 
— cuantificar la resistencia del material a la fractura frágil a bajas temperaturas.

Cuando se requiere esta prueba:

Torres de transmisión en instalaciones de gran altitud, gran latitud o clima frío (temperatura de diseño ≤ −20°C) 

Acero estructural especificado para grados que requieren garantías de impacto: 

Q355B subgrados D y E, EN 10025 S355J2, ASTM A572 Gr.50 con requisito CVN

Estructuras de petróleo y gas donde la fractura frágil es un modo de falla crítico para la seguridad

Salida de prueba: 

Energía absorbida (julios) a la temperatura de prueba especificada, comparación con la especificación mínima, pasa/falla.
 

04

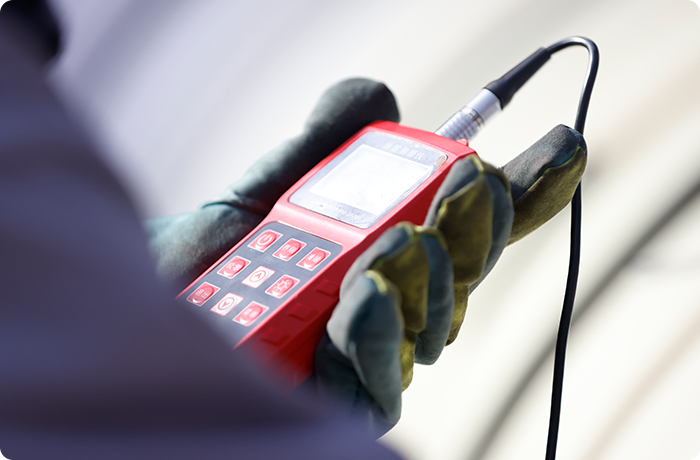
Medidor de espesor de recubrimiento: medición de galvanización

La medición del espesor del revestimiento electromagnético se realiza en todas las superficies de los miembros estructurales galvanizados después del proceso HDG. Las mediciones se toman en un mínimo de 5 puntos por cara del miembro según el protocolo ISO 1461, cubriendo áreas identificadas como más susceptibles a un recubrimiento fino: esquinas afiladas, geometría compleja y caras interiores de ángulos.

Normas aplicadas: 

ISO 1461, EN ISO 1461, ASTM A123/A153

Criterios de aceptación:

Estructuras de montaje solar: ≥55μm mínimo local, ≥85μm promedio

Miembros de la torre de transmisión: ≥70μm mínimo local, ≥90μm promedio

Especificación mejorada (costero C5-M): ≥100μm promedio, acordado por proyecto

Salida de prueba: 

Resultados de medición tabulados por ubicación de superficie, valores promedio y mínimos, pasa/falla. Proporcionado como parte de la documentación FQC.
 

05

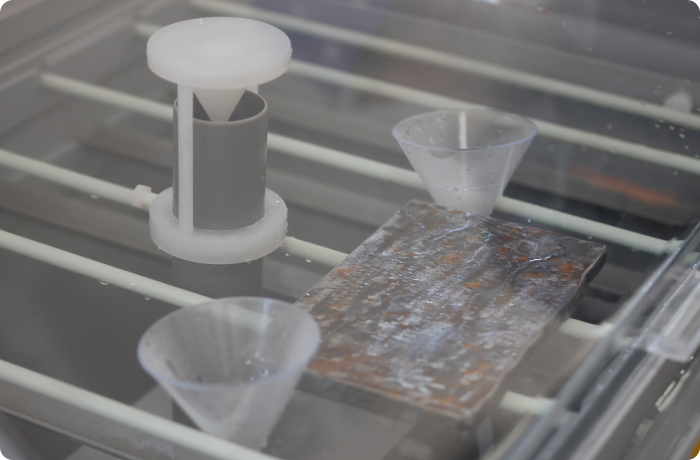
Cámara de niebla salina: validación de corrosión a largo plazo

La cámara de niebla salina somete las muestras recubiertas a una niebla continua de NaCl al 5 % a 35 °C, un entorno de corrosión acelerada estandarizado (ISO 9227/ASTM B117). Se utiliza para validar que los sistemas de recubrimiento funcionan según lo especificado en las condiciones de servicio simuladas correspondientes a cada clase de corrosión.

Protocolos de prueba utilizados:

Protocolo

Duración

Solicitud correspondiente

Validación estándar

1.000 horas

Revestimiento HDG para entornos C3-C4

Validación extendida

10.000 horas

ZAM y HDG para entornos costeros C5-M

Específico del proyecto

Por especificación del cliente

Petróleo y gas, estructuras marinas

Qué valida la prueba: 

Es hora de que aparezca el primer óxido rojo visible en el revestimiento HDG; tiempo hasta la primera oxidación roja en los bordes cortados en muestras recubiertas con ZAM; retención de la adhesión del recubrimiento después de una exposición prolongada. Los resultados forman la base empírica de los compromisos de garantía de revestimiento de 25 a 30 años de Winture.    

Salida de prueba: 

Registro fotográfico con marca de tiempo en cada intervalo de inspección, porcentaje de área de óxido, aprobación/rechazo final. Retenido internamente; proporcionado a los clientes que requieren una validación de corrosión extendida.

Capacidades de prueba adicionales

Prueba

Equipo

Estándar

Adhesión del revestimiento (corte transversal)

Probador de adherencia transversal

ISO2409

Adhesión del revestimiento (desprendimiento)

Probador de adherencia de extracción hidráulica

ISO 4624/ASTM D4541

Rugosidad de la superficie

Perfilómetro

ISO 4287 - para la preverificación de superficies de pregalvanizado

Inspección dimensional

Calibradores, calibres y cinta calibrados.

Por dibujo de producción

Inspección visual

Personal de control de calidad capacitado + criterios definidos

Requisitos visuales ISO 1461

Cada entrega de producto Winture incluye de serie los siguientes documentos generados en laboratorio:

CCI

Informe de prueba

Composición química (OES) + propiedades mecánicas (ensayo de tracción) en el lote de materia prima entrante

Descargar

FQC

Informe de recubrimiento

Tabulación de medición de espesor de recubrimiento por miembro, valores promedio y mínimo, pasa/falla

Descargar

spray de sal

Informe

Cuando se realizó o se especificó una validación de corrosión extendida por proyecto

Descargar

MTC

Referencia cruzada

Vincular el MTC de la fábrica con la verificación IQC independiente de Winture

Descargar
0.137005s